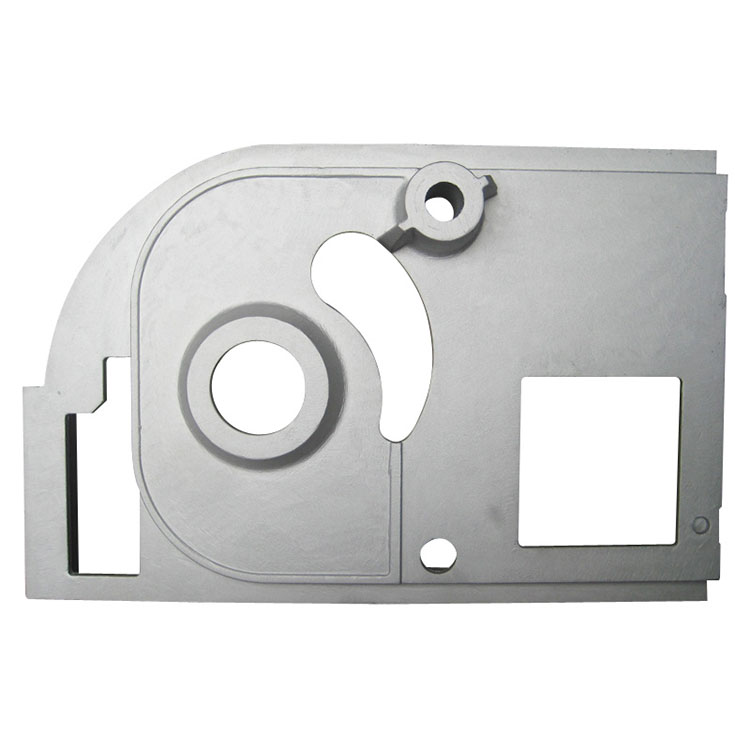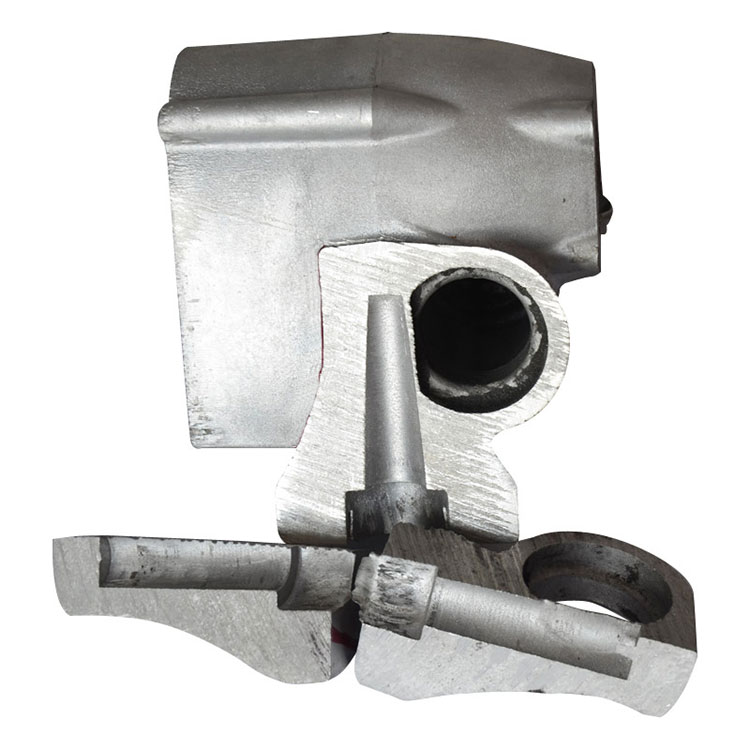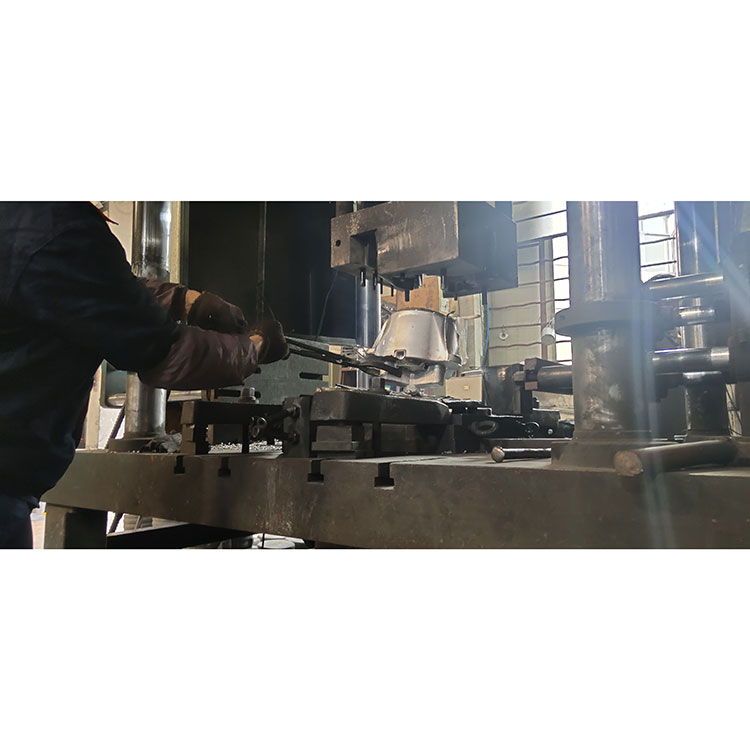
एक अनुभवी एल्यूमीनियम कास्टिंग निर्माता के रूप में,Xuxingप्रदाननिम्न दबाव डाई कास्टिंगऔद्योगिक अनुप्रयोगों के लिए समाधान जिनके लिए नियंत्रित धातु भरने, लगातार गुणवत्ता और विश्वसनीय यांत्रिक प्रदर्शन की आवश्यकता होती है। इस प्रक्रिया को समझने से इंजीनियरों और क्रय टीमों को मांग वाले घटकों के लिए सही विनिर्माण विधि का चयन करने में मदद मिलती है।
कम दबाव वाली डाई कास्टिंग एक धातु बनाने की प्रक्रिया है जो एक सीलबंद भट्टी से पिघले हुए एल्यूमीनियम मिश्र धातु को एक स्थायी सांचे में धकेलने के लिए नियंत्रित गैस दबाव का उपयोग करती है। गुरुत्वाकर्षण कास्टिंग के विपरीत, यह विधि जमने के दौरान नियंत्रित बॉटम-अप फिलिंग और निरंतर दबाव फीडिंग को सक्षम बनाती है। ये विशेषताएं अशांति को कम करने, कुछ कास्टिंग दोषों को कम करने, सामग्री उपयोग में सुधार करने और लगातार यांत्रिक गुणों वाले घटकों के उत्पादन का समर्थन करने में मदद करती हैं। सामान्य अनुप्रयोगों में ऑटोमोटिव पहिये, सिलेंडर हेड, इंजन घटक, इम्पेलर और औद्योगिक हिस्से शामिल हैं। यह मार्गदर्शिका बताती है कि प्रक्रिया कैसे काम करती है, इसके फायदे और सीमाएं, सामग्री का चयन, गुणवत्ता नियंत्रण, और कास्टिंग आपूर्तिकर्ता चुनते समय खरीदारों को किन कारकों पर विचार करना चाहिए।
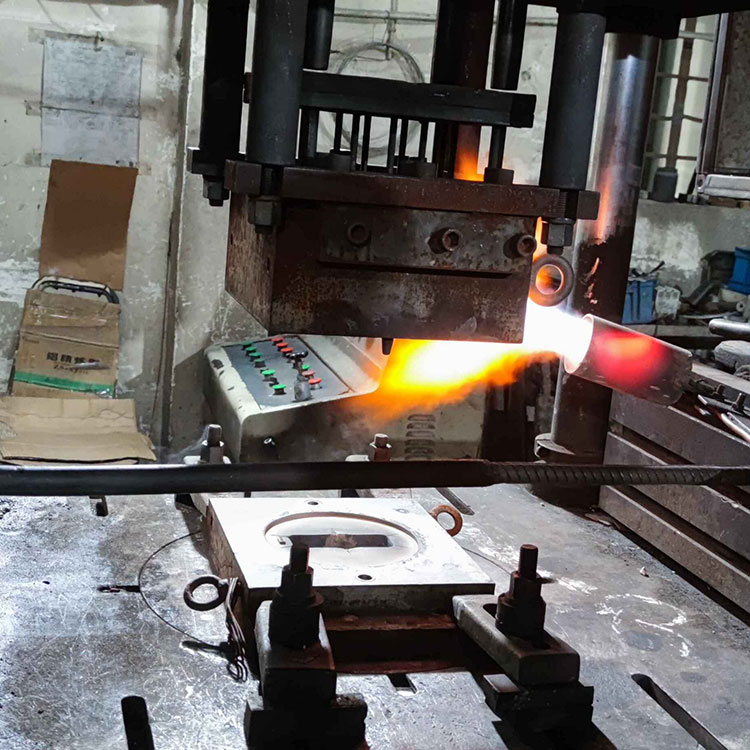
1. निम्न दबाव डाई कास्टिंग क्या है?
2. विनिर्माण प्रक्रिया कैसे काम करती है?
4. कौन से उद्योग निम्न दबाव डाई कास्टिंग का उपयोग करते हैं?
5. कौन सी सामग्रियां उपयुक्त हैं?
6. इसकी तुलना अन्य कास्टिंग विधियों से कैसे की जाती है?
7. कास्टिंग की गुणवत्ता क्या निर्धारित करती है?
8. आपको कास्टिंग आपूर्तिकर्ता कैसे चुनना चाहिए?
9. अक्सर पूछे जाने वाले प्रश्न
लो प्रेशर डाई कास्टिंग, जिसे आमतौर पर एलपीडीसी के रूप में संक्षिप्त किया जाता है, एक स्थायी मोल्ड कास्टिंग तकनीक है जिसमें अपेक्षाकृत कम गैस का दबाव पिघली हुई धातु को राइजर ट्यूब के माध्यम से ऊपर की ओर और मोल्ड कैविटी में भेजता है। धातु गुहा को नियंत्रित तरीके से भरती है और जमने के दौरान दबाव में रहती है।
इस प्रक्रिया में एल्यूमीनियम मिश्र धातुओं का व्यापक रूप से उपयोग किया जाता है क्योंकि वे कम वजन, संक्षारण प्रतिरोध, तापीय चालकता और यांत्रिक शक्ति का उपयोगी संयोजन प्रदान करते हैं। यह प्रक्रिया उन घटकों के लिए विशेष रूप से उपयुक्त है जिनके लिए संरचनात्मक अखंडता और दोहराने योग्य उत्पादन गुणवत्ता की आवश्यकता होती है।
पारंपरिक गुरुत्वाकर्षण कास्टिंग के विपरीत, जो पिघली हुई धातु को मोल्ड में ले जाने के लिए मुख्य रूप से गुरुत्वाकर्षण पर निर्भर करता है, एलपीडीसी भरने की प्रक्रिया पर सक्रिय नियंत्रण प्रदान करता है। उच्च दबाव डाई कास्टिंग की तुलना में, यह आम तौर पर धीमी भरने की गति और कम इंजेक्शन दबाव का उपयोग करता है।
ज़क्सिंग की कम दबाव वाली डाई कास्टिंग जानकारी के अनुसार, ध्वनि एल्यूमीनियम कास्टिंग प्राप्त करने के लिए धातु के तापमान, मोल्ड तापमान, भरने की गति और दबाव धारण समय को नियंत्रित करना आवश्यक है।
कम दबाव वाली डाई कास्टिंग प्रक्रिया में कई समन्वित चरण शामिल होते हैं। प्रत्येक चरण अंतिम घटक के घनत्व, आयामी सटीकता, सतह की स्थिति और यांत्रिक गुणों को प्रभावित करता है।
एल्यूमीनियम मिश्र धातु को पिघलाकर उपयुक्त तापमान पर लाया जाता है। ऑपरेटरों को ऑक्साइड समावेशन, हाइड्रोजन से संबंधित सरंध्रता और समय से पहले जमने के जोखिम को कम करने के लिए पिघली हुई सफाई और तापमान का प्रबंधन करना चाहिए।
पिघली हुई धातु को डाई के नीचे एक सीलबंद भट्टी में रखा जाता है। नियंत्रित गैस का दबाव, जो आमतौर पर संपीड़ित हवा या एक उपयुक्त अक्रिय गैस प्रणाली द्वारा आपूर्ति किया जाता है, धातु को राइजर ट्यूब के माध्यम से मोल्ड गुहा में ऊपर की ओर धकेलता है।
नीचे से ऊपर की ओर भरने से अनियंत्रित डालने से जुड़ी अशांति को कम करने में मदद मिलती है। वास्तविक दबाव प्रोफ़ाइल मिश्र धातु, मोल्ड ज्यामिति, उठाने की ऊँचाई और घटक आवश्यकताओं पर निर्भर करती है।
मोल्ड गुहा भर जाने के बाद, तरल धातु को उन क्षेत्रों में पहुंचाने में मदद करने के लिए दबाव बनाए रखा जाता है जो अभी भी जम रहे हैं। उचित दबाव समय दिशात्मक ठोसकरण का समर्थन करता है और सिकुड़न-संबंधी दोषों को कम कर सकता है।
एक बार जब कास्टिंग पर्याप्त रूप से जम जाती है, तो दबाव निकल जाता है और मोल्ड खुल जाता है। घटक को हटा दिया जाता है, और कोई भी आवश्यक ट्रिमिंग, गर्मी उपचार, मशीनिंग, या सतह परिष्करण किया जाता है।
निरीक्षण विधियों का चयन भाग के कार्य और ड्राइंग आवश्यकताओं के अनुसार किया जाता है। उपयुक्त होने पर आयामी माप, दृश्य निरीक्षण, यांत्रिक परीक्षण और रेडियोग्राफिक परीक्षा का उपयोग किया जा सकता है।
एलपीडीसी को धातु प्रवाह नियंत्रण, कास्टिंग अखंडता और उत्पादन दक्षता के संतुलन के लिए महत्व दिया जाता है। इसके मुख्य लाभों में निम्नलिखित शामिल हैं।
ये लाभ स्वचालित नहीं हैं. आवश्यक परिणाम प्राप्त करने के लिए मिश्र धातु की सफाई, मोल्ड डिजाइन, तापमान प्रबंधन, शीतलन की स्थिति और प्रक्रिया की निगरानी सभी को नियंत्रित किया जाना चाहिए।
कम दबाव वाली डाई कास्टिंग का उपयोग व्यापक रूप से एल्यूमीनियम घटकों के लिए किया जाता है जहां ताकत, आयामी स्थिरता और विश्वसनीय आंतरिक गुणवत्ता महत्वपूर्ण होती है।
विशिष्ट अनुप्रयोगों में एल्यूमीनियम पहिये, सिलेंडर हेड, इंजन घटक, निलंबन भाग और चयनित संरचनात्मक घटक शामिल हैं। इन भागों को बार-बार लोड करने पर कम वजन, थकान प्रतिरोध और भरोसेमंद प्रदर्शन के संयोजन की आवश्यकता हो सकती है।
औद्योगिक उपकरण निर्माता कास्ट एल्यूमीनियम हाउसिंग, इम्पेलर्स और अन्य घटकों का उपयोग करते हैं जो नियंत्रित फिलिंग और निकट-नेट-आकार के उत्पादन से लाभान्वित होते हैं। डिज़ाइन के आधार पर, पूरी तरह से ठोस स्टॉक से एक हिस्से के निर्माण की तुलना में कास्टिंग आवश्यक मशीनिंग को कम कर सकती है।
पंप घटकों, इम्पेलर्स और संबंधित भागों को इस प्रक्रिया से लाभ हो सकता है जब उनकी ज्यामिति और मिश्र धातु की आवश्यकताएं उपयुक्त हों। तरल पदार्थ या परिचालन दबाव के संपर्क में आने वाले घटकों के लिए अतिरिक्त मशीनिंग और दबाव या रिसाव परीक्षण आवश्यक हो सकता है।
उपयुक्त रेत कोर या अन्य कोर सिस्टम का उपयोग करके आंतरिक मार्ग के साथ जटिल कास्टिंग का उत्पादन किया जा सकता है। ये सुविधाएँ इंजीनियरों को ऐसी ज्यामिति बनाने की अनुमति देती हैं जिनका अकेले मशीनिंग के माध्यम से निर्माण करना मुश्किल या महंगा होगा।
एल्यूमीनियम मिश्र धातु एलपीडीसी के लिए उपयोग की जाने वाली सबसे आम सामग्रियों में से एक है। उपयुक्त ग्रेड घटक की ताकत आवश्यकताओं, लचीलापन, संक्षारण प्रतिरोध, गर्मी उपचार आवश्यकताओं और ऑपरेटिंग वातावरण पर निर्भर करता है।
| सामग्री या मिश्र धातु | विशिष्ट लक्षण | संभावित अनुप्रयोग |
|---|---|---|
| A356 एल्यूमिनियम मिश्र धातु | अच्छी कास्टेबिलिटी, संक्षारण प्रतिरोध और गर्मी उपचार की क्षमता | ऑटोमोटिव पहिए, संरचनात्मक घटक और चयनित मशीनरी भाग |
| अल-सी-एमजी एल्यूमीनियम मिश्र धातु | ताकत, कास्टेबिलिटी और गर्मी उपचार प्रतिक्रिया का उपयोगी संयोजन | यांत्रिक प्रदर्शन की आवश्यकता वाले इंजीनियरिंग घटक |
| अन्य उपयुक्त एल्यूमीनियम मिश्र धातुएँ | गुण संरचना और प्रसंस्करण स्थितियों के अनुसार भिन्न-भिन्न होते हैं | विशिष्ट सेवा आवश्यकताओं के लिए डिज़ाइन की गई कस्टम कास्टिंग |
A356 को अक्सर उन अनुप्रयोगों के लिए माना जाता है जिनके लिए ताकत और लचीलेपन के संतुलन की आवश्यकता होती है। हालाँकि, अकेले मिश्र धातु पदनाम अंतिम गुणों की गारंटी नहीं देता है। रासायनिक संरचना, कास्टिंग की स्थिति, गर्मी उपचार और निरीक्षण परिणाम सभी प्रदर्शन को प्रभावित करते हैं।
उत्पादन से पहले, खरीदारों को सटीक मिश्र धातु विनिर्देश, लागू सामग्री मानकों, आवश्यक यांत्रिक गुणों और निर्माता के साथ किसी भी पोस्ट-कास्टिंग उपचार की पुष्टि करनी चाहिए।
विभिन्न कास्टिंग प्रौद्योगिकियाँ विभिन्न उत्पादन उद्देश्यों को पूरा करती हैं। सबसे अच्छा विकल्प घटक ज्यामिति, वार्षिक मांग, सामग्री आवश्यकताओं, टूलींग निवेश और स्वीकार्य दोष स्तर पर निर्भर करता है।
| तुलना कारक | निम्न दबाव डाई कास्टिंग | उच्च दाब डाई कास्टिंग | ग्रेविटी डाई कास्टिंग |
|---|---|---|---|
| धातु भरना | नीचे से नियंत्रित दबाव | उच्च दबाव में उच्च गति इंजेक्शन | मुख्यतः गुरुत्वाकर्षण द्वारा संचालित |
| विशिष्ट ताकतें | ध्वनि संरचनात्मक कास्टिंग के लिए नियंत्रित भराव और क्षमता | उच्च उत्पादन गति और जटिल पतली दीवार वाली आकृतियाँ | अपेक्षाकृत सरल प्रक्रिया और टूलींग व्यवस्था |
| उत्पादन गति | आम तौर पर मध्यम से धीमा | आम तौर पर तेज़ | आम तौर पर मध्यम |
| सामग्री का उपयोग | मोल्ड डिज़ाइन के आधार पर अक्सर अनुकूल | धावक डिजाइन और रीसाइक्लिंग प्रथाओं पर निर्भर करता है | गेटिंग और फीडिंग डिज़ाइन पर निर्भर करता है |
| उष्मा उपचार | उपयुक्त मिश्र धातु और ध्वनि कास्टिंग के लिए संभव है | कुछ अनुप्रयोगों के लिए सरंध्रता और प्रक्रिया शर्तों द्वारा सीमित | उपयुक्त मिश्र धातु और कास्टिंग गुणवत्ता के लिए संभव है |
| विशिष्ट अनुप्रयोग | पहिए और संरचनात्मक एल्यूमीनियम हिस्से | हाउसिंग, ब्रैकेट और उच्च-मात्रा वाले घटक | सामान्य एल्यूमीनियम घटक और औद्योगिक हिस्से |
एलपीडीसी स्वचालित रूप से हर विकल्प से बेहतर नहीं है। जब तेजी से उत्पादन और पतली दीवारें प्राथमिकता हों तो उच्च दबाव वाली डाई कास्टिंग बेहतर हो सकती है। ग्रेविटी डाई कास्टिंग उपयुक्त घटकों के लिए एक सरल मार्ग प्रदान कर सकती है। इंजीनियरों को एक पैरामीटर के आधार पर प्रक्रिया चुनने के बजाय संपूर्ण विनिर्माण आवश्यकताओं की तुलना करनी चाहिए।
आगे के मूल्यांकन के लिए, ज़क्सिंग के एल्यूमीनियम कास्टिंग विनिर्माण संसाधनों को देखें और इच्छित अनुप्रयोग के लिए स्थायी मोल्ड कास्टिंग समाधान की उपयुक्तता की समीक्षा करें।
विश्वसनीय कम दबाव वाली डाई कास्टिंग सामग्री गुणों, टूलींग डिजाइन, थर्मल प्रबंधन और उत्पादन नियंत्रण की परस्पर क्रिया पर निर्भर करती है। कई कारक विशेष ध्यान देने योग्य हैं।
महत्वपूर्ण घटकों के लिए, एक गुणवत्ता योजना में आयामी रिपोर्ट, कठोरता या तन्यता परीक्षण, मेटलोग्राफिक परीक्षा और एक्स-रे निरीक्षण शामिल हो सकते हैं। प्रत्येक भाग को प्रत्येक परीक्षण की आवश्यकता नहीं होती; निरीक्षण योजना में ड्राइंग, सेवा शर्तें और ग्राहक विनिर्देश प्रतिबिंबित होने चाहिए।
आपूर्तिकर्ता का चयन करने में प्रारंभिक कोटेशन की तुलना करने से कहीं अधिक शामिल है। खरीदारों को यह सत्यापित करना चाहिए कि क्या निर्माता लगातार ऐसे घटकों का उत्पादन कर सकता है जो आवश्यक तकनीकी और वाणिज्यिक विशिष्टताओं को पूरा करते हैं।
Xuxing, जिसे Ningbo Yinzhou Xuxing मशीनरी कंपनी लिमिटेड के रूप में भी जाना जाता है, एल्यूमीनियम मिश्र धातु कम दबाव डाई कास्टिंग, गुरुत्वाकर्षण डाई कास्टिंग, उच्च दबाव डाई कास्टिंग और जिंक मिश्र धातु कास्टिंग में अपनी विनिर्माण क्षमताओं का वर्णन करता है। कंपनी के पास 17 वर्षों से अधिक का विनिर्माण अनुभव और प्रति दिन 500 भागों से अधिक उत्पादन क्षमता होने की रिपोर्ट है। खरीदारों को वर्तमान क्षमता, तकनीकी दायरे और परियोजना-विशिष्ट आवश्यकताओं की सीधे कंपनी से पुष्टि करनी चाहिए।
एक सटीक कोटेशन तैयार करने के लिए, आपूर्तिकर्ता को 2डी चित्र या 3डी मॉडल, मिश्र धातु की आवश्यकताएं, वार्षिक मांग, सहनशीलता विनिर्देश, सतह खत्म अपेक्षाएं और कोई परीक्षण या प्रमाणन आवश्यकताएं प्रदान करें।
मुख्य उद्देश्य नियंत्रित गैस दबाव के तहत पिघले हुए मिश्र धातु के साथ एक स्थायी सांचे को भरकर धातु के घटकों का उत्पादन करना है। यह विधि भरने की स्थिरता में सुधार कर सकती है, कुछ कास्टिंग दोषों को कम कर सकती है, और लगातार यांत्रिक गुणों के साथ एल्यूमीनियम भागों के उत्पादन का समर्थन कर सकती है।
हाँ। एल्यूमीनियम पहियों के निर्माण के लिए कम दबाव वाली डाई कास्टिंग का व्यापक रूप से उपयोग किया जाता है क्योंकि नियंत्रित फिलिंग और प्रेशर फीडिंग अच्छी संरचनात्मक अखंडता और थकान प्रदर्शन का समर्थन कर सकती है। अंतिम उपयुक्तता मिश्र धातु, पहिया डिजाइन, ताप उपचार और सत्यापन परीक्षण पर निर्भर करती है।
कम दबाव वाली डाई कास्टिंग आमतौर पर नीचे से पिघली हुई धातु को एक सांचे में ले जाने के लिए अपेक्षाकृत कम गैस दबाव का उपयोग करती है। उच्च दबाव वाली डाई कास्टिंग बहुत अधिक दबाव पर धातु को तेजी से इंजेक्ट करती है। एलपीडीसी को अक्सर संरचनात्मक अखंडता और गर्मी-उपचार योग्य मिश्र धातुओं के लिए चुना जाता है, जबकि एचपीडीसी को अक्सर उच्च उत्पादन दर और जटिल पतली दीवार वाले हिस्सों के लिए चुना जाता है।
हां, यदि कास्टिंग गुणवत्ता और मिश्र धातु संरचना उपयुक्त है, तो चयनित एल्यूमीनियम मिश्र धातुओं को टी 6 उपचार सहित गर्मी उपचार से गुजरना पड़ सकता है। निर्माता को परियोजना विनिर्देशों के अनुसार प्रक्रिया, उपचार मापदंडों और अंतिम यांत्रिक गुणों को सत्यापित करना चाहिए।
प्रमुख लागत कारकों में घटक आकार और जटिलता, मिश्र धातु चयन, टूलींग डिजाइन, वार्षिक ऑर्डर मात्रा, उत्पादन चक्र समय, मशीनिंग, गर्मी उपचार, निरीक्षण और परिष्करण आवश्यकताएं शामिल हैं। संपूर्ण तकनीकी विशिष्टताएँ प्रदान करने से आपूर्तिकर्ताओं को अधिक विश्वसनीय कोटेशन तैयार करने में मदद मिलती है।
एक घटक ड्राइंग या 3डी मॉडल, सामग्री ग्रेड, अनुमानित वार्षिक मात्रा, महत्वपूर्ण आयाम, सतह की आवश्यकताएं, गर्मी उपचार की आवश्यकताएं और निरीक्षण मानदंड प्रदान करें। यदि भाग सुरक्षा-महत्वपूर्ण है या दबाव या थकान लोडिंग का सामना करना चाहिए, तो प्रासंगिक प्रदर्शन आवश्यकताओं को स्पष्ट रूप से बताएं।
लो प्रेशर डाई कास्टिंग निर्माताओं को नियंत्रित धातु भरने, अच्छी सामग्री उपयोग और विश्वसनीय यांत्रिक प्रदर्शन की क्षमता के साथ एल्यूमीनियम घटकों का उत्पादन करने का एक व्यावहारिक तरीका प्रदान करता है। इसकी प्रभावशीलता सही मिश्र धातु का चयन करने, मोल्ड और दबाव प्रोफ़ाइल को अनुकूलित करने, जमने को नियंत्रित करने और उचित निरीक्षण विधियों को लागू करने पर निर्भर करती है। ऑटोमोटिव, औद्योगिक मशीनरी और अन्य मांग वाले अनुप्रयोगों के लिए, लगातार गुणवत्ता और प्रतिस्पर्धी उत्पादन लागत प्राप्त करने के लिए संपूर्ण विनिर्माण प्रक्रिया का मूल्यांकन करना आवश्यक है।
यदि आप अनुकूलित एल्यूमीनियम कास्टिंग की सोर्सिंग कर रहे हैं या किसी नए प्रोजेक्ट के लिए कास्टिंग प्रक्रियाओं की तुलना कर रहे हैं, तो Xuxing आपको उपयुक्त विनिर्माण विकल्प तलाशने में मदद कर सकता है। अगले चरणों पर चर्चा करने के लिए अपने चित्र, सामग्री की आवश्यकताएं, लक्ष्य मात्रा और गुणवत्ता विनिर्देश साझा करें।हमसे संपर्क करेंआज कोटेशन का अनुरोध करने और आपके एप्लिकेशन के अनुरूप कम दबाव वाले डाई कास्टिंग समाधानों के बारे में अधिक जानने के लिए।